
 ANG

Dlaczego kontrola jakości określa wydajność prasy śrubowej
Dwie prasy śrubowe mogą mieć identyczną wydajność i zachowywać się zupełnie inaczej podczas pracy. Jeden zapewnia podaną wydajność, wytwarza ciasto zawierające 21–25% suchej masy i działa przez lata w ramach rutynowej konserwacji. Drugi ma trudności z osiągnięciem 18% suchości placka, po sześciu miesiącach wyraźnie wibruje, a w ciągu dwóch lat pojawia się korozja wzdłuż szwów spawalniczych. Ta luka nie jest spowodowana teorią projektu; powstaje w wyniku kontroli jakości. Wybrane materiały, tolerancje zachowywane podczas obróbki i montażu, testy przeprowadzane przed wysyłką oraz dokumenty dostarczone wraz z maszyną decydują o tym, czy specyfikacja na papierze jest prawdziwa.
Zacznij od wniosku, który jest ważny dla kupujących: standardy kontroli jakości są najsilniejszym predyktorem długoterminowych kosztów operacyjnych . Niedroga maszyna z niezweryfikowaną kontrolą jakości zużyje więcej energii, więcej polimeru i więcej godzin konserwacji niż pieniądze zaoszczędzone na zakupie. Traktuj standardy kontroli jakości jako formalne kryterium wyboru, a nie formalność wymaganą do zatwierdzenia po dostawie.
Dlaczego prasa śrubowa jest wymagającym testem kontroli jakości
Prasa śrubowa pracuje w warunkach, które szybko ujawniają słabą produkcję. Działa w trybie ciągłym, często w trybie 24-godzinnym, a od jego stabilności mechanicznej zależy cała linia zabiegowa.
- Cząsteczki szlamu ściernego stale poruszają się po koszu filtra i krawędziach zgarniaków ślimaka.
- Wał ślimaka przenosi duże obciążenia osiowe i promieniowe, które zmieniają się wraz ze stężeniem substancji stałych w paszy.
- Skład chemiczny ścieków może wahać się od pH 2 do pH 12 i może zawierać chlorki, siarczki lub kwasy organiczne.
- Dawka polimeru, zużycie energii i koszt pracy zależą od stałego, powtarzalnego zachowania mechanicznego.
Standardy kontroli jakości obejmują materiały, wymiary, montaż, bezpieczeństwo elektryczne, testy wydajności i dokumentację. Jeżeli dostawca nie jest w stanie wykazać, w jaki sposób kontrolowany jest każdy obszar, maszyna pozostaje nieznana, niezależnie od tego, jak przekonująca jest broszura. Recenzja jak działają maszyny do odwadniania osadów w prasach śrubowych przed oceną środków kontrolnych producenta w odniesieniu do poniższych punktów kontrolnych.
Projekt procesu wpływa również na oczekiwania jakościowe. W przypadku ścieków o dużej zawartości włóknistych lub grubych cząstek stałych, etap wstępny, taki jak Separator ciało stałe-ciecz z prasą śrubową QX60TS może zmniejszyć obciążenie prasy głównej i ustabilizować wydajność. Normy kontroli jakości odnoszą się również do tej maszyny, ponieważ awaria na wejściu wpływa na jakość surowca przesyłanego do prasy odwadniającej.
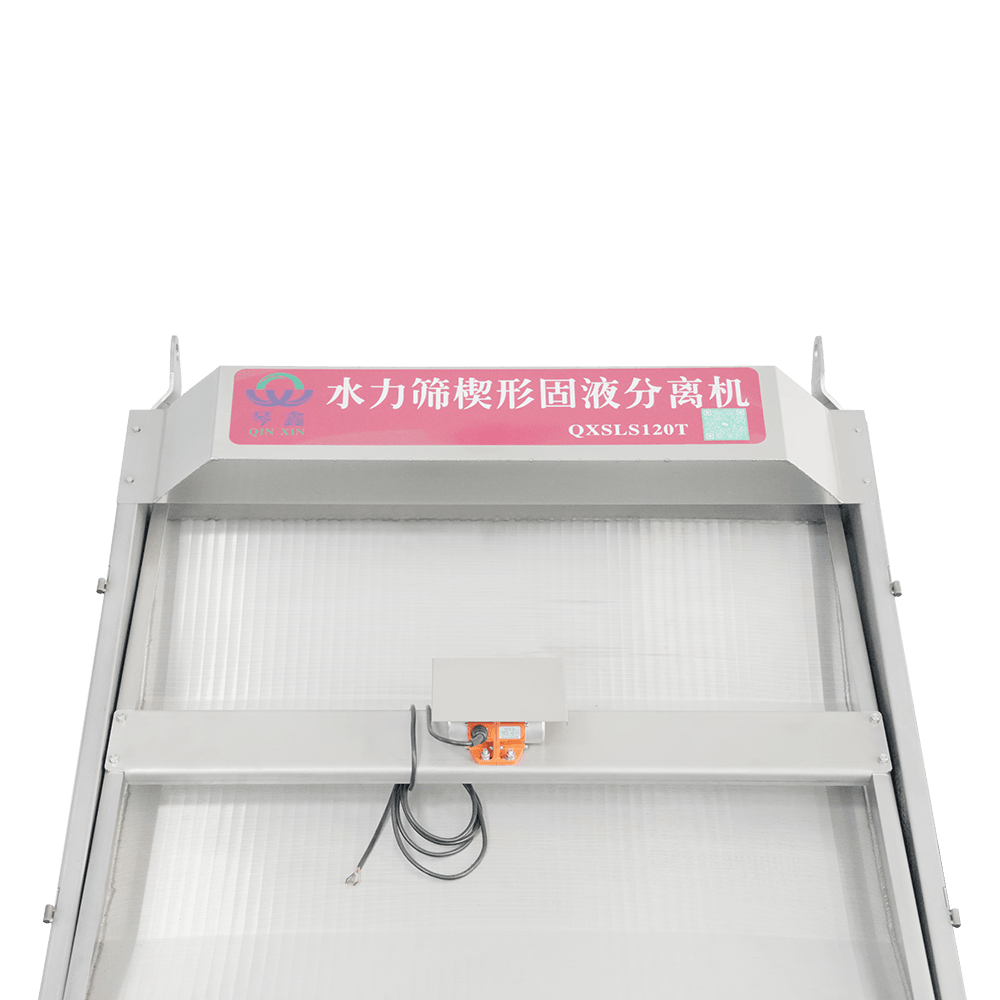 Niestandardowy hydrauliczny separator cieczy i substancji stałych z hydrocyklonem z nachylonym ekranem / Yangzhou Qinxin Environmental Protection Technology Co., Ltd. to chińska niestandardowa instalacja hydrauliczna z nachylonym przesiewaczem hydrocyklonowym do separacji ciał stałych i cieczy... Zobacz produkt →
Standardy jakości materiałów
Błędy materiałowe są najkosztowniejszymi awariami kontroli jakości, ponieważ są ukryte w maszynie i trudne do naprawienia po instalacji.
Gatunki stali nierdzewnej i grubość blachy
Każdy element mający kontakt z osadem lub filtratem powinien być wykonany z określonej stali nierdzewnej. SUS304 jest normalnym wyborem dla osadów komunalnych i większości przemysłowych. SUS316 lub SUS316L jest wymagany tam, gdzie występują chlorki, woda morska lub agresywne chemikalia, jak wyjaśniono w zagadnienia dotyczące korozji stali nierdzewnej w konstrukcjach pras śrubowych . Sama klasa nie wystarczy: grubość blachy decyduje o sztywności i żywotności. Kosz zbudowany z płyty o grubości 1,5 mm wygina się inaczej niż kosz zbudowany z płyty o grubości 2,5 mm pod tym samym naciskiem.
Poproś o certyfikaty materiałowe i sprawdź, czy dostarczony gatunek jest zgodny ze specyfikacją. Zdyscyplinowany dostawca przeprowadza kontrolę przychodzącą, sprawdzając oceny, grubość, stan powierzchni i certyfikaty przed zwolnieniem materiału do produkcji. Maszyny budowane w ramach tej dyscypliny, takie jak Ekologiczna automatyczna maszyna do odwadniania osadów ze śrubą spiralną QXDL303 , utrzymuj stałą geometrię kosza przez lata użytkowania.
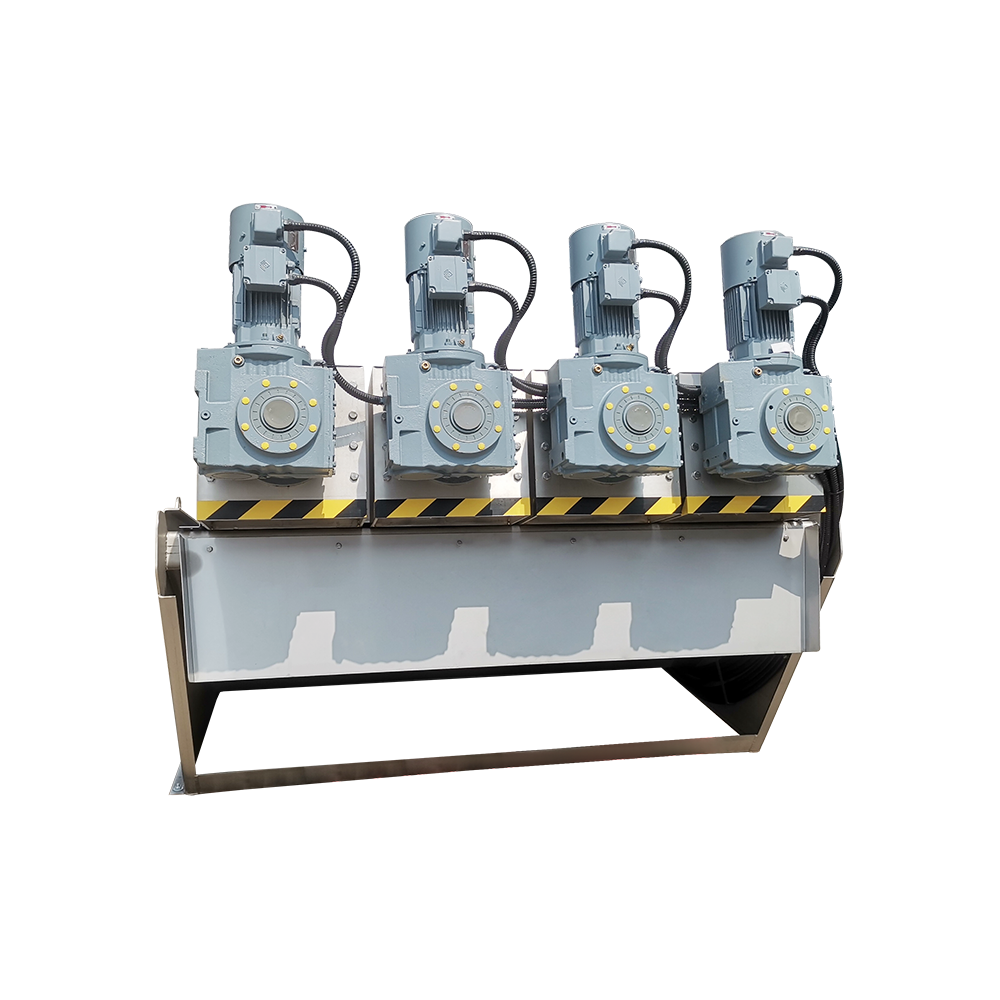 Niestandardowe oczyszczanie ścieków Ekologiczna maszyna do odwadniania osadów ze śrubą spiralną Yangzhou Qinxin Environmental Protection Technology Co., Ltd. to chińska niestandardowa oczyszczalnia ścieków, ekologiczna, spiralna śruba odwadniająca osadu... Zobacz produkt →
Jakość spawania i powierzchni
Ramy i kosze opierają się na spoinach o pełnej penetracji, bez porowatości, żużla i podcięć. Wewnętrzne spoiny powinny być oszlifowane na gładko, aby zapobiec gromadzeniu się szlamu i lokalnej korozji. Przed montażem spoiny nośne należy zbadać metodą penetracyjną lub hydrostatyczną. Wykończenie powierzchni jest równie ważne: szorstkie powierzchnie wewnętrzne przyspieszają osadzanie się kamienia i komplikują czyszczenie, dlatego powierzchnie stykające się z osadem są zwykle wykończone do Ra 3,2 µm lub lepszego.
Tolerancje wymiarowe i montażowe
Szczelina filtra i geometria kosza
Szczelina filtra kontroluje zarówno szybkość wychwytywania, jak i tworzenie się placka. Otwory szczelin należy mierzyć segment po segmencie, ponieważ odchylenie przekraczające około ± 0,2–0,5 mm tworzy preferowane ścieżki przepływu: obszary cienkich placków przepuszczają więcej wody, zmniejszają szybkość wychwytywania i zwiększają zapotrzebowanie na polimer. Wiarygodny protokół kontroli jakości obejmuje pomiary poszczególnych segmentów, a nie tylko kontrolę wizualną.
Wyrównanie wałów i luz roboczy
Bicie wału śruby w gniazdach łożysk powinno mieścić się w granicach około 0,05 mm. Luz pomiędzy ślimakiem a koszem filtra jest wartością projektową, zwykle 0,5–1,5 mm w zależności od rodzaju osadu i musi być jednakowy we wszystkich segmentach. Złe ustawienie powoduje wibracje, nierówne zużycie, trwałe ugięcie wału i przedwczesną awarię łożyska.
Uszczelki i elementy obrotowe
Uszczelnienia są częstym punktem awarii w kanalizacji. Norma kontroli jakości powinna określać materiał uszczelnienia i weryfikować skuteczność uszczelnienia przy ciśnieniu znamionowym. Łożyska muszą być dobrane do ciągłej, ciężkiej pracy z odpowiednim współczynnikiem pracy, a silniki elektryczne w wilgotnych i zapylonych środowiskach powinny mieć stopień ochrony IP55 lub wyższy dla pracy ciągłej S1.
Kontrole układu elektrycznego i napędowego
Kontrola jakości rozciąga się na układ napędowy. Prasa śrubowa to maszyna o wysokim momencie obrotowym: silnik, skrzynia biegów i przetwornica częstotliwości muszą dopasowywać moment rozruchowy i zmienne obciążenie ciałami stałymi. Kluczowe kontrole to:
- Silnik przystosowany do pracy ciągłej (S1) w obudowie o stopniu ochrony IP55 lub wyższej.
- Współczynnik serwisowy skrzyni biegów co najmniej 1,5 dla zastosowań z osadami.
- Kompatybilność z VFD, gdy planowana jest praca ze zmienną prędkością.
- Zabezpieczenie przed przeciążeniem termicznym i wyłącznik awaryjny w panelu sterowania.
Weryfikacja i testowanie wydajności
Dokumentacja jest przydatna, ale test jest dowodem. Przed wysyłką każda maszyna powinna przejść pracę bez obciążenia: płynne obroty, brak nietypowych dźwięków i wibracji, stabilny pobór prądu i brak wycieków oleju. Jeśli to możliwe, należy przeprowadzić próbę obciążeniową z reprezentatywnym osadem, aby sprawdzić wydajność, suchość placka i wychwytywanie cząstek stałych. Poniższa tabela zawiera listę punktów kontrolnych, które powinien obejmować protokół testu fabrycznego.
| Punkt kontrolny | Typowe kryterium akceptacji | Ryzyko, jeśli zostanie zignorowane |
|---|---|---|
| Jednorodność szerokości szczeliny filtra | Odchylenie w zakresie ±0,2–0,5 mm | Mętny filtrat, nierówny placek |
| Bicie wału w gniazdach łożysk | 0,05 mm lub mniej | Wibracje, przedwczesna awaria łożyska |
| Bieg bez obciążenia | Płynna praca, stabilny prąd | Ukryte wady montażowe docierają na miejsce |
| Załaduj test suchości ciasta | Zwykle 20–30% suchej masy przy prawidłowej flokulacji | Przesadzona pojemność |
| Szybkość wychwytywania ciał stałych | 92–95% lub więcej przy prawidłowej flokulacji | Wysoki koszt polimeru, ryzyko związane z zezwoleniem |
| Test szczelności | Brak wycieków przy ciśnieniu znamionowym | Korozja i problemy bezpieczeństwa |
Kondycjonowanie polimeru jest częścią tego samego testu. Stabilna flokulacja zależy od stężenia, czasu starzenia i dokładności dozowania. Zintegrowane urządzenie dozujące polimer ze zmienną regulacją częstotliwości, np Zintegrowane urządzenie dozujące polimer QXYTH3000L , utrzymuje stałą dawkę podczas testów akceptacyjnych i normalnej pracy, co sprawia, że wynik testu jest znaczący.
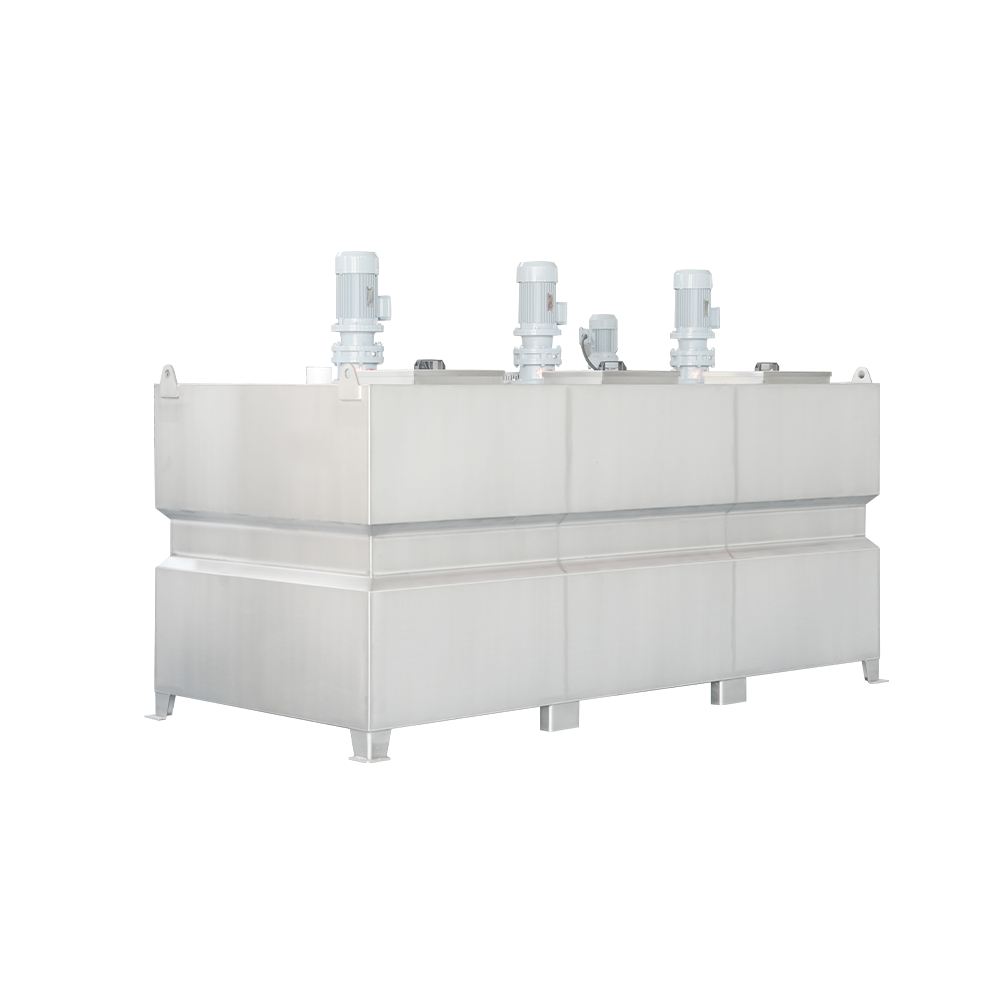 Niestandardowe automatyczne zintegrowane dozowanie proszku chemicznego Dozowanie o zmiennej częstotliwości Dev Yangzhou Qinxin Environmental Protection Technology Co., Ltd. to chińskie niestandardowe automatyczne zintegrowane dozowanie proszku chemicznego o zmiennej częstotliwości... Zobacz produkt →
Przeczytaj protokół testu wiersz po wierszu. Jeśli dostawca nie może dostarczyć zmierzonych wartości suchości ciasta, szybkości wychwytywania, poboru energii i poziomu wibracji, deklarowane działanie należy traktować jako marketing.
Standardy certyfikacji i dokumentacji
Kontrola jakości nie jest zakończona, dopóki nie istnieją zapisy. Przesyłka powinna zawierać certyfikaty materiałowe, protokoły kontroli spawalniczej, protokoły kontroli wymiarowej, arkusze danych silnika i skrzyni biegów, schematy okablowania elektrycznego, raport z fabrycznego testu odbiorczego oraz instrukcje montażu i konserwacji. Dokumenty te stanowią podstawę do uruchomienia, zamówienia części zamiennych i rozwiązywania problemów.
Certyfikaty systemowe uzupełniają te zapisy. ISO 9001 wskazuje, że istnieją udokumentowane procedury; certyfikacja systemu zarządzania środowiskowego i higieny pracy jest powszechna w dobrze zarządzanych fabrykach. Celem nie jest liczenie certyfikatów, ale potwierdzenie, że procedury są stosowane w praktyce.
Jak ocenić zdolność dostawcy do kontroli jakości
Wystarczy ukierunkowany audyt; nie potrzebujesz pełnoetatowego personelu inspekcyjnego.
- Poproś dostawcę o zadeklarowanie punktów kontroli jakości i wartości akceptacji dla powyższych punktów kontrolnych. Niejasne odpowiedzi ujawniają słabą kontrolę.
- Przeprowadź audyt fabryki lub przeprowadź audyt wideo: sprawdź magazyn materiałów przychodzących, jakość spoin, narzędzia pomiarowe i kalibrację sprzętu testowego.
- Poproś o instalacje referencyjne w branżach podobnych do Twojej, takich jak ścieki komunalne, spożywcze, mleczarskie, chemiczne lub hodowlane.
- Porównaj deklaracje dotyczące zużycia energii i polimerów z rzeczywistymi danymi operacyjnymi z ośrodków referencyjnych.
Producenci z udokumentowaną bazą produkcyjną są rozsądnym punktem wyjścia. Na przykład firma Yangzhou Qinxin Environmental Protection Technology Co., Ltd. posiada obiekt o powierzchni 14 000 m², obsługuje ponad 600 klientów oraz posiada certyfikaty systemów zarządzania jakością, środowiskiem i higieną pracy ISO. Kupujący powinni nadal weryfikować roszczenia operacyjne w drodze audytu fabrycznego i przeglądać wskazówki dotyczące wyboru prasy odwadniającej według wydajności i wydajności przed popełnieniem.
Kontrola jakości jako wymóg kontraktowy
Kontrola jakości to nie stos certyfikatów. Jest to łańcuch przyczynowo-skutkowy, który łączy wybór materiału, tolerancję produkcyjną, badania i dokumentację z niezawodnym odwadnianiem. Prasa śrubowa do ścieków to precyzyjna maszyna pracująca w agresywnym środowisku; stojące za nim standardy decydują o tym, czy stanie się on najbardziej niezawodnym urządzeniem w linii uzdatniania, czy też źródłem powtarzających się przestojów. Zdefiniuj oczekiwania dotyczące kontroli jakości w umowie zakupu, zweryfikuj je w fabryce i wymagaj raportu z testów w ramach dostawy.


 TOP