
 ANG

Dlaczego karta specyfikacji nie mówi całej historii
Dwie prasy ślimakowe do ścieków o tej samej wydajności nominalnej i tej samej deklarowanej suchości placka mogą po roku pracy zachowywać się zupełnie inaczej. Jeden utrzymuje swoje działanie przy stabilnym prądzie silnika i umiarkowanej dawce polimeru. Drugi pokazuje stopniowo rosnącą wilgotność ciasta, sporadyczne zatykanie i nagrzewającą się skrzynię biegów.
Ta różnica rzadko wynika z koncepcji projektu. Obie maszyny wykorzystują tę samą zasadę fizyczną: obracająca się śruba popycha osad na powierzchnię filtra, wyciskając wodę, podczas gdy ciała stałe przesuwają się w stronę końca wylotowego. Różnica wynika z proces produkcyjny — w jaki sposób obrabiany jest wał, jak jest montowany filtr, jak starannie dopasowuje się części i jak rzetelnie testuje się maszynę przed opuszczeniem fabryki.
Praktyczny wniosek jest bezpośredni: wydajność odwadniania, koszty eksploatacji i żywotność są w dużej mierze ustalane na etapie produkcji. Zrozumienie sposobu produkcji prasy śrubowej do ścieków nie jest zatem technicznym luksusem. Jest to narzędzie zakupowe, które może zaoszczędzić zakładowi oczyszczania lata wydatków na polimery i przestojów, których można uniknąć.
Główne etapy produkcji pras ślimakowych do ścieków
Produkcja prasy śrubowej składa się z sześciu głównych etapów. Każdy z nich pozostawia ślad w końcowej maszynie:
- Inżynieria i projektowanie procesów
- Material selection and traceability
- Obróbka wału ślimaka i elementów filtra
- Welding and frame construction
- Montaż i wyrównanie
- Testy fabryczne
Inżynieria i projektowanie procesów
Produkcja rozpoczyna się od obliczenia geometrii śruby. Inżynier określa średnicę korzenia, podziałkę i stopień sprężania na podstawie docelowego rodzaju osadu, stężenia surowca i wymaganej wydajności. Liczby te określają profil ciśnienia wzdłuż strefy odwadniania, który określa, ile wody można usunąć przed odprowadzeniem osadu.
Na etapie projektowania ustalana jest również konstrukcja filtra. Przesiewacz klinowo-drutowy nadaje się do włóknistego osadu z produkcji papieru lub przetwórstwa spożywczego. W przypadku osadów oleistych i o niskim stężeniu lepszy jest wielotarczowy stos filtrów, ponieważ zapewnia większą otwartą przestrzeń do odprowadzania wody. Jeśli chcesz odświeżyć sposób, w jaki te projekty zachowują się w terenie, wyjaśnimy to w naszym wcześniejszym artykule jak przebiega proces odwadniania w prasie śrubowej .
Wybór materiałów i identyfikowalność
Pierwszą decyzją fizyczną jest gatunek stali nierdzewnej. SUS304 jest domyślnym rozwiązaniem dla osadów komunalnych i wielu strumieni przemysłowych. SUS316 dodaje molibden w celu zapewnienia odporności na chlorki i jest zalecany tam, gdzie występują żrące chemikalia, takie jak ścieki chemiczne lub instalacje przybrzeżne.
Wybór materiału jest łatwy do zatwierdzenia, ale trudny do zweryfikowania. Poważna fabryka posiada certyfikaty huty potwierdzające rzeczywisty skład stopu i dostarcza je wraz z maszyną. Grubość blachy ramy i zbiornika na osad ma również znaczenie; cienka rama z czasem wygina się, powoli zmieniając ustawienie obracających się części. Aby uzyskać głębsze porównanie gatunków, nasza uwaga techniczna dot dobór stali nierdzewnej do maszyn do odwadniania osadów śrubowych wymienia, co powinien zawierać certyfikat i gdzie każda ocena jest odpowiednia.
Obróbka wału ślimakowego i elementów filtrujących
Wał śrubowy jest obrabiany na tokarce CNC, dzięki czemu średnica zewnętrzna pozostaje stała na całej długości. Bicie – odchylenie wału od jego prawdziwej osi obrotu – jest zwykle kontrolowane do 0,1 mm lub mniej na metr długości wału. Wał przekraczający tę wartość wypycha osad na jedną stronę filtra, powodując nierównomierne zużycie sita i trwałe zmniejszenie suchości placka.
W prasach wielotarczowych każda tarcza filtracyjna musi być płaska i mieć jednakową grubość. Gdy dyski są ułożone i skompresowane, niewielkie odchylenia w poszczególnych dyskach składają się na nierówną szerokość szczeliny. Spójność szerokości szczeliny jest jedną z najwyraźniejszych i mierzalnych różnic pomiędzy staranną produkcją a produkcją na skróty, ponieważ bezpośrednio kontroluje ilość zatrzymywanych drobnych cząstek stałych.
Spawanie i budowa ram
Rama, skrzynka wlotowa osadu i stożek wylotowy są przyspawane w uchwytach ograniczających odkształcenia. Szwy spawalnicze stykające się z osadem są zeszlifowane na gładko, ponieważ szorstka krawędź spoiny łapie materiał włóknisty i staje się punktem wyjścia zatoru.
Jakość spawania stali nierdzewnej to nie tylko kształt ściegu. Strefa spoiny musi być w trakcie procesu osłonięta przed dostępem tlenu, a gotowa spoina powinna zostać wytrawiona i pasywowana w celu przywrócenia odporności na korozję. Jeśli pominie się ten krok, linia spawania stanie się pierwszym miejscem, w którym rozpoczyna się korozja wżerowa w szlamie bogatym w chlorki.
Montaż i wyrównanie
Najbardziej czułym krokiem jest ustawienie luzu pomiędzy ślimakiem a powierzchnią filtra. W większości pras śrubowych szczelina ta wynosi od 0,5 do 1,5 mm i musi być stała na całym obwodzie. Technicy zajmujący się montażem sprawdzają to za pomocą czujników zegarowych, obracając wał i mierząc w kilku pozycjach kątowych.
Następnie silnik, skrzynia biegów i wał śrubowy są łączone i ustawiane zgodnie ze specyfikacją producenta. Sprzęgło, którego ustawienie jest wymuszane podczas montażu, pojawi się kilka miesięcy później w postaci hałasu i wibracji skrzyni biegów. To także etap, w którym projekt pokazuje swoją przyjazność serwisową: dostępne łożyska i punkty płukania są efektem decyzji podjętych wcześniej, ale stają się widoczne dopiero teraz.
Testowanie fabryczne
Przed zapakowaniem prasy śrubowej pełny test fabryczny powinien obejmować docieranie wody, pomiar prądu i wibracji silnika, sprawdzenie kierunku obrotu oraz kontrolę wzrokową pod kątem wycieków. Tam, gdzie to możliwe, maszyna jest testowana z prawdziwym lub syntetycznym osadem, aby potwierdzić zachowanie się placka.
Fabryka rejestruje te wartości bazowe. Te same numery są wykorzystywane później w siedzibie klienta w celu potwierdzenia, że instalacja i uruchomienie zostały wykonane prawidłowo. Proszenie o raport z testów konkretnej maszyny, a nie tylko rodziny modeli, jest normalną i profesjonalną praktyką.
Tolerancje, które towarzyszą Ci podczas codziennej pracy
Niektóre tolerancje produkcyjne mają charakter kosmetyczny. W przypadku prasy śrubowej kilka z nich nie jest takich. Poniższa tabela przedstawia parametry mające największy wpływ na codzienną pracę.
| Parametr produkcyjny | Typowy cel | Efekt operacyjny, jeśli słaby |
|---|---|---|
| Luz śruby do filtra | 0,5 do 1,5 mm w zależności od modelu | Niższa suchość ciasta, większe zużycie polimeru |
| Bicie wału | Maks. 0,1 mm na metr długości wału | Nierównomierne zużycie, wibracje, uszkodzenia łożysk |
| Płaskość dysku filtra | W promieniu 0,2 mm w poprzek obszaru filtra | Zmienność szerokości szczeliny, wyciek ciał stałych, zatykanie |
| Wykończenie spoiny na ścieżce osadu | Równanie z ziemią | Nagromadzenie włókien, blokady, dodatkowe przerwy w czyszczeniu |
| Osiowanie skrzyni biegów i silnika | W specyfikacji producenta | Hałas, wibracje, przegrzanie skrzyni biegów |
| Gatunek stali nierdzewnej | SUS304 lub SUS316 z certyfikatem walcowni | Korozja, pęknięte spawy, przedwczesna wymiana |
Jak jakość produkcji wpływa na koszty operacyjne
Zużycie polimeru
Nierówny luz pomiędzy ślimakiem a filtrem zmusza operatora do zwiększenia dawki polimeru w celu utrzymania kłaczków w stanie nienaruszonym. Polimer stanowi zwykle największy koszt chemiczny w procesie odwadniania osadów. Dobrze wykonana prasa zapewnia kłaczkom stały profil ścinania, dzięki czemu operatorzy rutynowo osiągają tę samą suchość placka przy niższej dawce.
Zużycie energii
Prasy śrubowe już teraz zużywają znacznie mniej energii niż wirówki czy prasy taśmowe, ponieważ napęd pracuje z niską prędkością, a praca mechaniczna jest wykorzystywana do przenoszenia, a nie do przyspieszania odśrodkowego. Przewaga ta maleje, gdy jakość produkcji jest niska. Niewspółosiowy wał i źle dopasowane łożyska przekształcają energię elektryczną w tarcie i ciepło, zwiększając prąd silnika i skracając żywotność podzespołów. W przypadku strumieni przemysłowych o mieszanym składzie, Przemysłowy model prasy śrubowej QXDL132 jest przykładem konstrukcji niskoobrotowej z odpornymi na korozję częściami stykowymi, zbudowanej dla osadów ściernych.
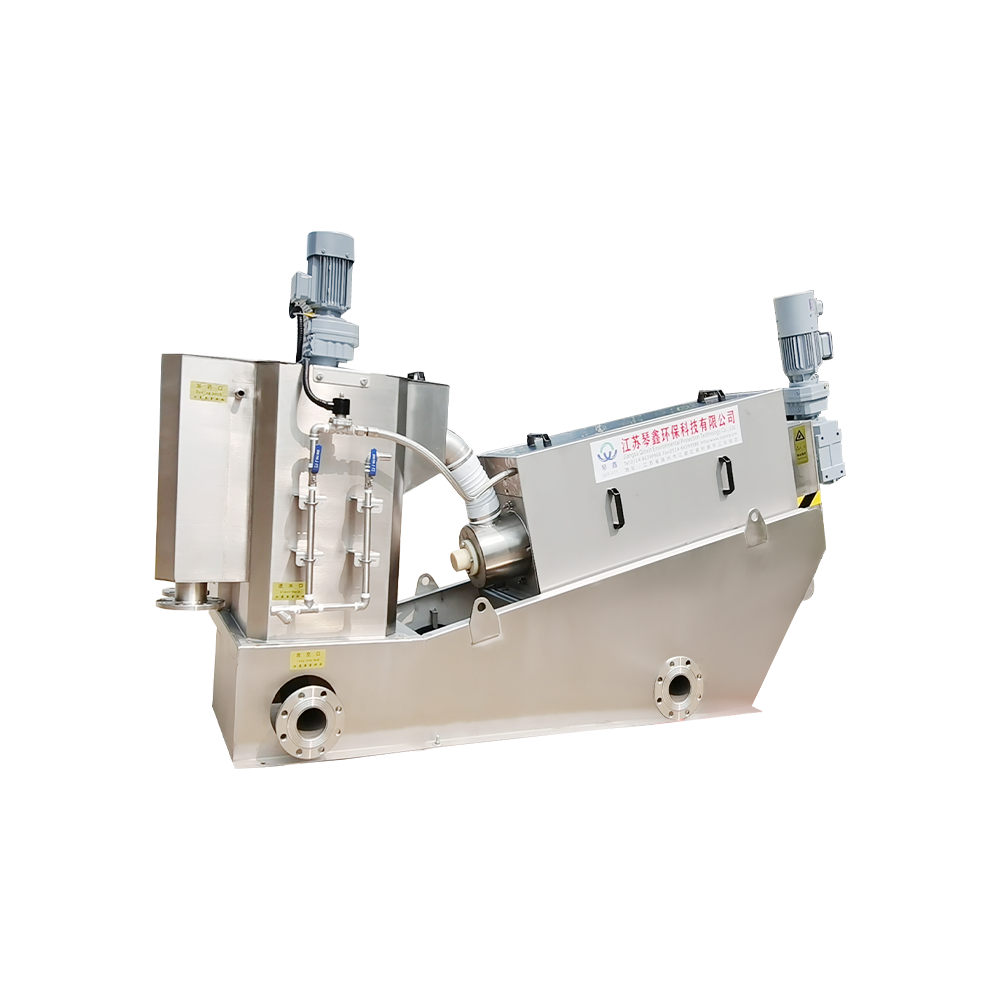 Niestandardowa, energooszczędna prasa do odwadniania żywności, spiralna ślimakowa rosa osadu Yangzhou Qinxin Environmental Protection Technology Co., Ltd. to chińska, niestandardowa, energooszczędna prasa do odwadniania... Zobacz produkt →
Konserwacja i zatykanie
Dwie najczęstsze skargi związane z konserwacją pras śrubowych to zatykanie sita i awaria łożysk. Zatykanie często wynika z nierównej szerokości szczeliny lub szorstkiego spoiny wewnątrz ścieżki osadu. Awarie łożysk często wynikają z osiowania wałów na etapie montażu. Obydwa stwarzają problemy produkcyjne na długo przed tym, zanim staną się problemami operacyjnymi. Jeśli już obsługujesz prasę, nasza wskazówki dotyczące konserwacji i żywotności pras śrubowych ze stali nierdzewnej zawiera listę punktów przeglądu i częstotliwości wymiany, które pomogą Ci wcześnie wykryć te problemy.
Weryfikacja jakości produkcji przed złożeniem zamówienia
Podczas audytu dostawcy pras śrubowych traktuj fabrykę jako część specyfikacji. Te pięć kontroli obejmuje obszary najwyższego ryzyka:
- Certyfikaty walcowni dla gatunku stali nierdzewnej stosowanej na częściach zwilżanych.
- Raport z testu fabrycznego lub film z testu dla konkretnej kupowanej maszyny.
- Praktyka spawalnicza — certyfikowani spawacze i wytrawianie/pasywacja w standardzie.
- Dostępność części zamiennych przez co najmniej pięć lat: wały, tarcze, sita, łożyska i uszczelnienia.
- Instalacje referencyjne w Twojej branży lub z porównywalnym typem osadu.
Producent posiadający własną linię produkcyjną i historię realizacji projektów dotyczących oczyszczania ścieków komunalnych i przemysłowych chętniej odpowie na te pytania dokumentacją niż obietnicami. The Ekologiczna automatyczna maszyna odwadniająca QXDL303 na przykład pochodzi z rodziny produktów udoskonalonych w wielu branżach; jego wielotarczowa konstrukcja odzwierciedla doświadczenia produkcyjne z osadami oleistymi i drobnocząsteczkowymi. Podobnie, Model prasy śrubowej do ścieków chemicznych QXDL354 pokazuje, jak media korozyjne zmieniają specyfikację materiału filtracyjnego i szczegóły uszczelnienia.
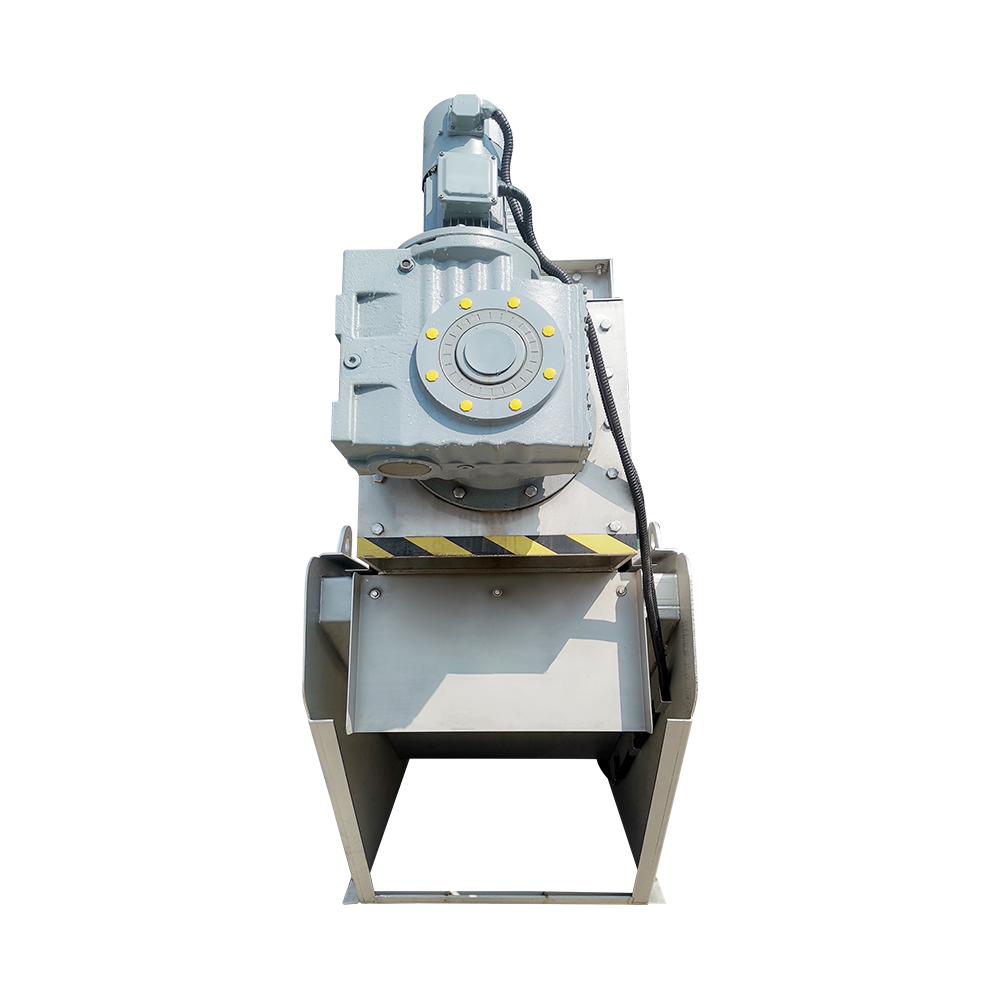 Automatyczna maszyna do odwadniania osadów z prasy śrubowej do ścieków bydlęcych Wysokowydajna prasa śrubowa do oczyszczania ścieków bydlęcych. Zautomatyzuj oddzielanie substancji stałych od cieczy, zmniejsz objętość osadu i zmniejsz ilość odpadów... Zobacz produkt →
 Niestandardowe oczyszczanie ścieków Ekologiczna maszyna do odwadniania osadów ze śrubą spiralną Yangzhou Qinxin Environmental Protection Technology Co., Ltd. to chińska niestandardowa oczyszczalnia ścieków, ekologiczna, spiralna śruba odwadniająca osadu... Zobacz produkt →
Ostatnia kwestia praktyczna: dopasuj maszynę do osadu. Pozioma prasa śrubowa do kontaktu z żywnością spełnia inne standardy higieny niż model do ścieków przemysłowych, a szczegóły mechaniczne odpowiednio się różnią. Właściwe dopasowanie zmniejsza zarówno koszty kapitałowe, jak i operacyjne. Niewłaściwe dopasowanie zamienia niewielką początkową oszczędność w lata zwiększonego zużycia polimeru i wielokrotnych wizyt serwisowych.
Wniosek
Proces produkcji pras śrubowych do ścieków określa trzy liczby, które mają największe znaczenie dla oczyszczalni: suchość ciasta, zużycie polimerów i nieplanowane przestoje . Certyfikacja materiałów, tolerancje obróbki, osiowanie montażu i testy fabryczne nie są abstrakcyjnym żargonem dotyczącym jakości. Stanowią praktyczną różnicę pomiędzy prasą, która działa latami, a taką, która wymaga ciągłej uwagi.
Oceniając dostawców, zapytaj, w jaki sposób obrobiony jest wał, jak zmontowany jest filtr i co faktycznie zawiera raport z testów. Odpowiedzi powiedzą Ci więcej o maszynie niż jakakolwiek tabela wydajności nominalnych.


 TOP